Kennisbank
De driepuntsbuigproef levert waarden op voor de elasticiteitsmodulus bij buiging en de buigspanning-rekeigenschappen van het geteste materiaal. Een voordeel van driepuntsbuigingstesten ten opzichte van andere methoden is het gemak waarmee de proefstukken worden voorbereid. Voor een buig/flex tester is gewoonlijk zeer weinig voorbereiding nodig. Een afbuigspoel kan ook worden toegepast en onder het te testen monster worden geplaatst om een nauwkeuriger meting van de verplaatsing te verkrijgen dan wanneer alleen de verplaatsing van de verplaatsing van het kruishoofd wordt gemeten. Vierpuntsbuigtests zijn vergelijkbaar, het grote verschil is dat de toevoeging van een vierde belastingspunt een veel groter deel van de balk op de maximale spanning brengt. Dit is het meest merkbaar bij het bestuderen van brosse materialen.
Bekijk hieronze Flexibiliteitstest Machines
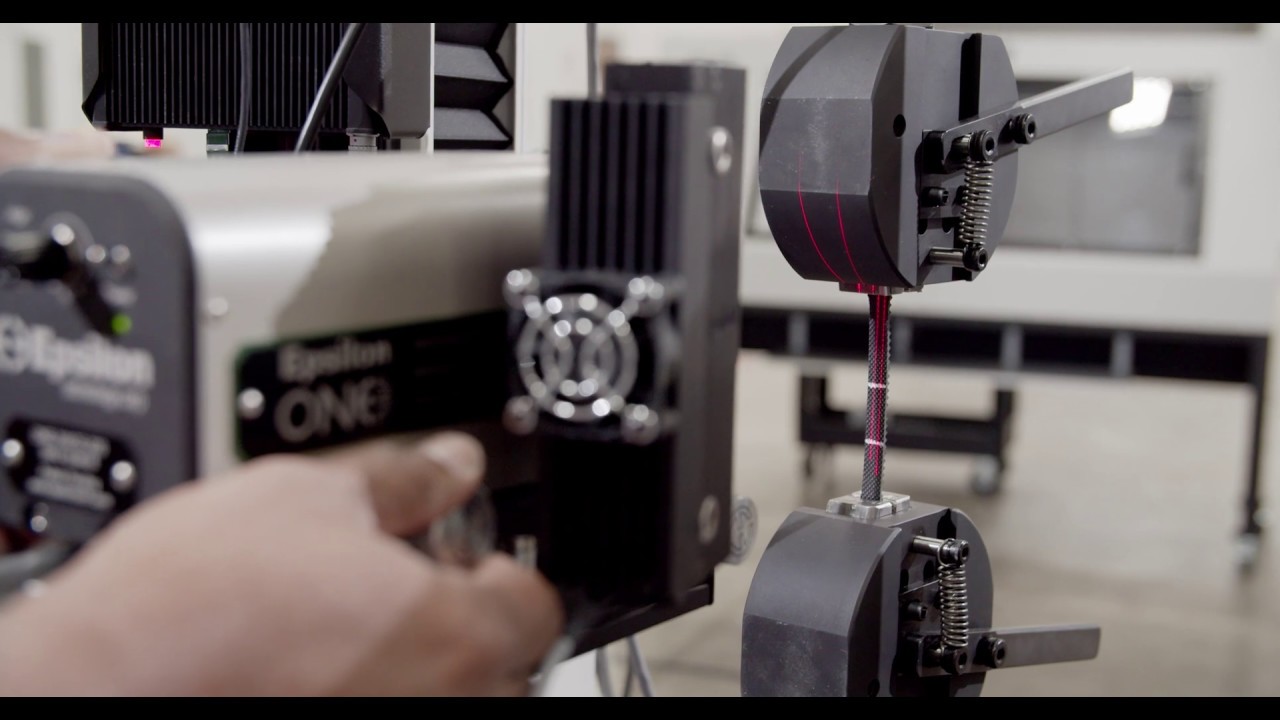
United’s universele testmachines kunnen u helpen met deze en vele andere buig- en buigtestnormen
| ASTM A370 – Testapparatuur voor de trek-kniksterkte van staal |
| ASTM C1018 – Vezelversterkt beton Buigsterkte Uitrusting |
| ASTM C1161 – Testapparatuur voor buigkeramiek |
| ASTM C1499 – Equibiaxiale buigzame keramiek testapparatuur |
| ASTM C158 – Buigbestendigheidstesten voor glas |
| ASTM C393 – Testapparatuur voor buigvaste sandwichcomposieten |
| ASTM C580 – Testapparatuur voor elasticiteitsmodulus van mortelmortel en polymeerbeton |
| ASTM C947 – Testapparatuur voor buiging van glasvezelversterkt beton |
| ASTM D143 – Testapparatuur voor blank houtmonster |
| ASTM D2344 – Short-beam testing van composietmaterialen met polymeermatrix |
| ASTM D6272 – Vierpunts buigtestmachine voor kunststoffen en isolatiematerialen |
| ASTM D7249 – Het testen van sandwichpanelen met behulp van lange buigstraal apparatuur |
| ASTM D790 – Testen van buigeigenschappen van kunststoffen en isolatiematerialen |
| ASTM F394 – Biaxiale buigsterkte (breukmodulus) van keramische substraten |
| ISO 178 – 3-punts buiging van kunststoffen | Flexural Test Machines & Apparatuur |
| ISO 6872 – Buigsterkte tandheelkundige keramiek |
| ISO 7438 – Buigtest van metaal |
Was dit nuttig?
Verwante artikelen
-

Een moderne productielijn voor drankblikjes draait op buitengewone snelheid en produceert duizenden blikjes per minuut. Die snelheid is waar de winst zit, maar het is ook waar het risico ligt. Traditionele kwaliteitscontroles, zoals handmatige dimensionale metingen van getrimde of 'necked' blikjes, zijn tijdrovend en gebaseerd op kleine steekproeven. Ze dwingen tot een compromis: sneller draaien…
-

Productie van drankblikjes is een business van hoge snelheden en grote volumes. Een enkele lijn kan rollen metaal omzetten in duizenden drankblikjes per minuut, via cupping, trekken en strijken, trimmen, decoreren, intern lakken, necking, flensen en palletiseren. Elk van deze stappen moet binnen nauwe toleranties blijven, omdat een kleine afwijking vermenigvuldigd over een snelle lijn…
-

Belangrijkste termen Term Definitie Dubbele naad De mechanische vergrendeling die een deksel met de romp van het blik verbindt; de primaire barrière tegen lekken. Niet-destructief testen Inspectie waarbij een blik wordt gemeten zonder het te snijden of te vernietigen, wat een hogere inspectiefrequentie mogelijk maakt. Destructief slopen Traditionele naadinspectie waarbij het blik wordt opengesneden om…
